



德国皮特勒Pittler 强力刮齿机床是强力刮齿机床生产企业中的佼佼者,在替代传统的插齿和滚齿加工中为企业提高效率和精度,降低加工成本功不可没。联系135-2207-9385.
强力刮齿加工原理
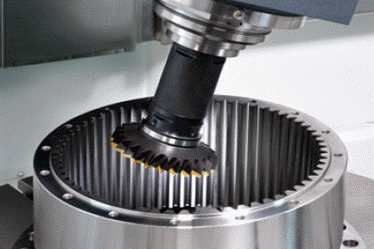
强力刮齿加工采用了滚、插齿为一体的切削方式来加工内、外齿圆柱齿轮,在切齿加工过程中,切齿刀具既相当于滚刀又相当于插齿刀,其切削方式为工件和刀具连续旋转,将滚齿和插齿运动相结合来切齿。在进行强力刮齿时,刀具相对于工件有一轴交角,且与工件分别绕自身轴线转动以形成展成运动,同时刀具沿工件轴向走刀以切出工件的全长。刀具的形状与插齿刀很相似。当工件为直齿时,刀具应为钭齿;当工件为钭齿时,刀具一般做成直齿。当加工渐开线齿形时,不论刀具是直齿或钭齿,其端剖面内的齿形皆为渐开线。刀具的理论切削刃形状应按刀具与工件啮合时在刀具齿面上的接触线制造。因此,当刀具是直齿时,切削刃就在刀具的端平面上为渐开线形;当刀具是钭齿时,其切削刃则为渐开线螺旋面与回转双曲面的交线。在加工齿轮时,刀具的切削刃就在啮合过程中的接触线位置上,当刀具用钝后是按其前面刃磨的。
强力刮齿的优势
采用强力刮齿加工内啮合齿轮和插齿加工相比较,生产效率是插齿的4~4.2倍;而加工精度,插齿为DIN 8级,强力刮齿为DIN 7级,为此若在相同加工精度的情况下,强力刮齿所具有的潜在生产效率可以是插齿的6~8倍,所以强力刮齿是有望取代插齿的极其经济的加工工艺,两者相比强力刮齿生产效率可高出4~8倍以上;加工精度可达DIN 7级或更高,齿面粗糙度为Rz 4;加工一个工件的刀具成本相同或更低;机床占地面积更少;单件加工成本显着下降。
虽然强力刮齿比插齿有很多优势,但强力刮齿目前尚不能完全取代插齿加工,如工件模数大于8mm或工件直径大于800mm以及当刀具和工件之间产生干涉时就只能采用插齿加工。
德国皮特勒Pittler 强力刮齿机床的典型零件


